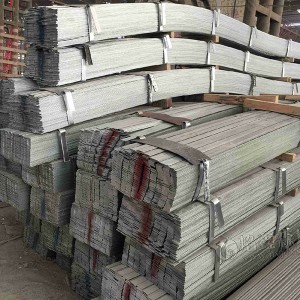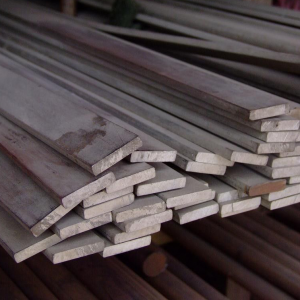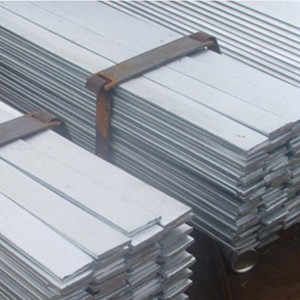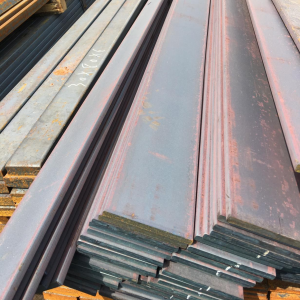


Ճշգրիտ հարթ պողպատ
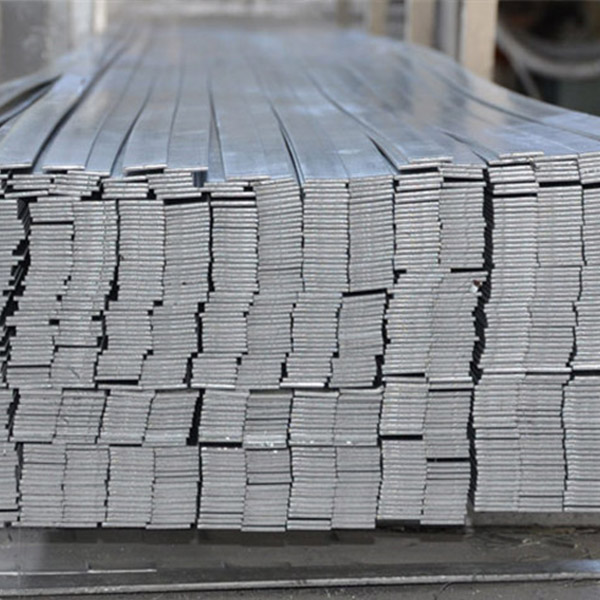
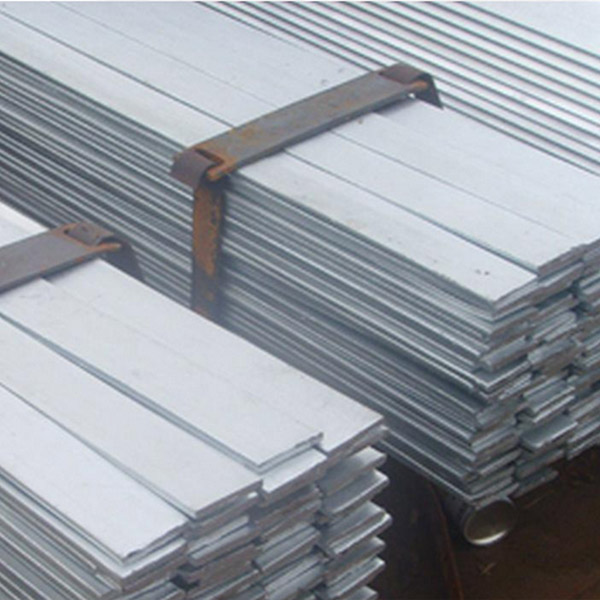
Ստանդարտներ՝ Ace, ASTM, bs, DIN, GB, JIS
Մակարդակ՝ 304
Արտադրման վայրը՝ Շանդոնգ, Չինաստան
Ապրանքանիշի անվանումը՝ Jinbaicheng
Տեսակը՝ չժանգոտվող պողպատ, սառը գլանված պողպատե թիթեղ
Տեխնոլոգիա՝ տաք/սառը գլանված
Մակերևութային մշակում՝ ավազահեղուկացում
Կիրառություն՝ մետաղական արտադրանք
Լայնությունը՝ անհատականացված
Երկարություն՝ անհատականացված
Հանդուրժողականություն՝ ±1%
Մշակման ծառայություններ՝ եռակցում, կտրում, ծակում, կտրում
Առաքման ժամկետը՝ 7-20 օր
Տեխնոլոգիա՝ տաք և սառը գլանված
Ձևը՝ հարթ
Հատկանիշներ՝ հարթ մակերես
Հիմնաբառ՝ հոգու պողպատե ափսե
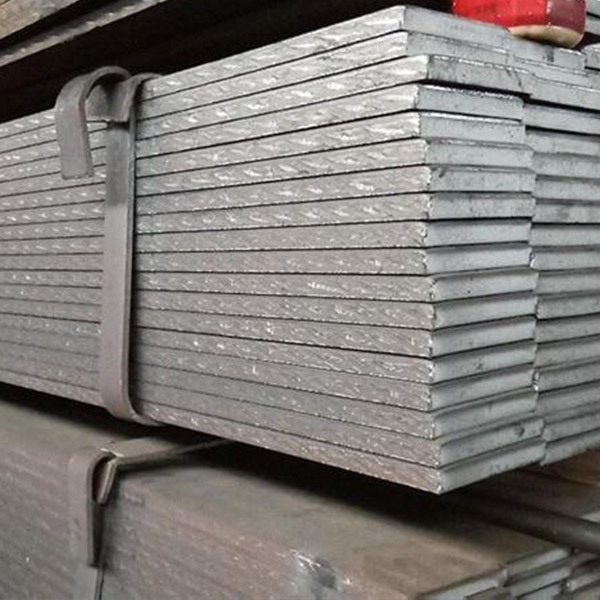
Մակերես՝ սև կամ ցինկապատ
Օգտագործում 1: Մեքենաների արտադրություն
Օգտագործում 2. Ատոմային էներգիա
Օգտագործում 3: Սննդի մեքենաներ
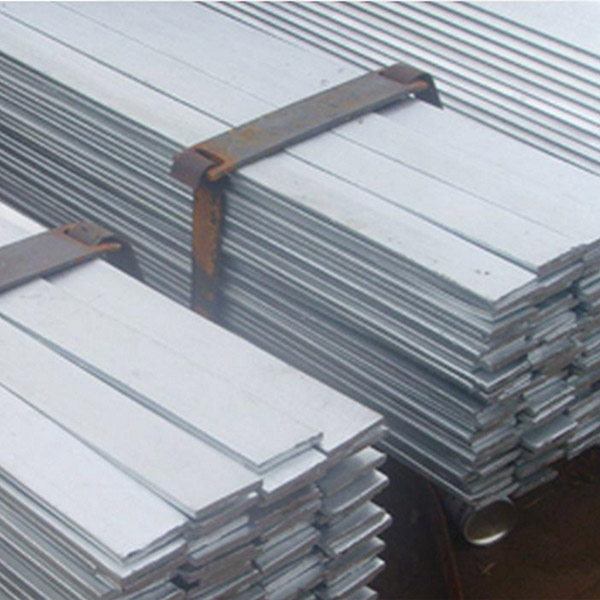
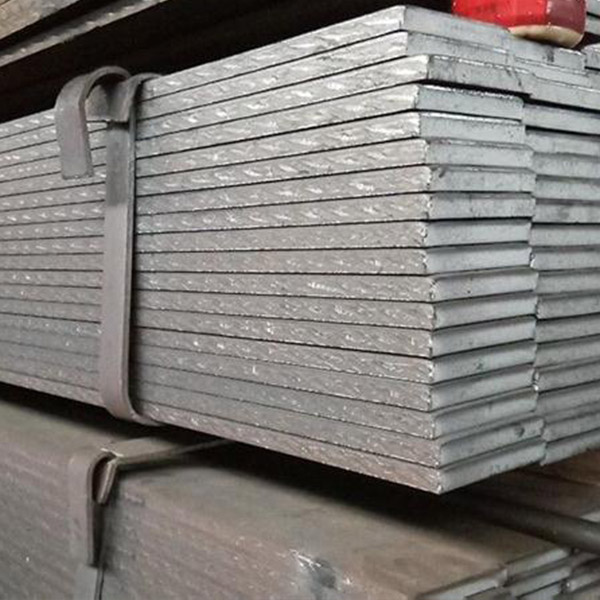
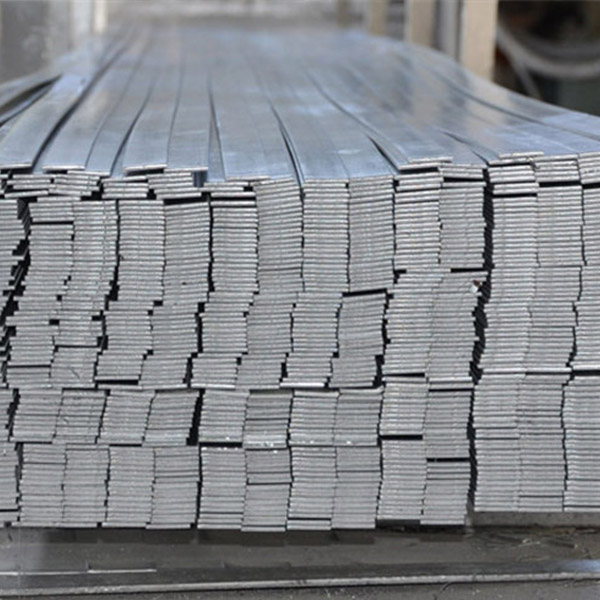
Կտրվածքային պողպատը պողպատի չորս հիմնական տեսակներից մեկն է (թիթեղ, խողովակ, պրոֆիլ, մետաղալար): Կտրվածքի ձևի համաձայն, կտրվածքային պողպատը բաժանվում է պարզ կտրվածքային կտրվածքային պողպատի և բարդ կտրվածքային կտրվածքային պողպատի (կտրվածքային պողպատ): Առաջինը վերաբերում է քառակուսի պողպատին, կլոր պողպատին, հարթ պողպատին, անկյունային պողպատին, վեցանկյուն պողպատին և այլն, իսկ վերջինս՝ I-շինարարական, ջրանցքային պողպատին, պողպատե ռելսին, պատուհանի շրջանակի պողպատին, կոր պողպատին և այլն:
Ցինկապատ հարթ պողպատը կարող է օգտագործվել օղակաձև երկաթե կոնստրուկցիաների, գործիքների և մեխանիկական մասերի պատրաստման համար որպես վերջնական նյութ, ինչպես նաև շինարարության մեջ որպես տան շրջանակային կառուցվածքային մասեր և շարժասանդուղքներ:
Ցինկապատման գործընթաց
Տաք ցինկապատումը կոչվում է նաև տաք ցինկապատում և տաք ցինկապատում. այն մետաղի կոռոզիոն դեմ պայքարի արդյունավետ մեթոդ է, որը հիմնականում կիրառվում է տարբեր արդյունաբերության մետաղական կոնստրուկցիաներում: Ժանգից հեռացված պողպատե մասերը ընկղմվում են հալված ցինկի լուծույթի մեջ մոտ 500°C ջերմաստիճանում, որպեսզի պողպատե մասերի մակերեսին ամրացվի ցինկի շերտ, այդպիսով հասնելով կոռոզիոն դեմ պայքարի նպատակին:
Տաք ցինկապատման գործընթաց. պատրաստի արտադրանքի թթու դնել-ջրով լվանալ-օժանդակ ծածկույթի լուծույթ ավելացնել-չորացնել-ցանցային ծածկույթ-սառեցում-դեղորայք-մաքրում-փայլեցում-տաք ցինկապատման ավարտ
Տաք ցինկապատումը մշակվել է ավելի հին տաք ցինկապատման մեթոդից։ Այն ունի 140 տարվա պատմություն, քանի որ Ֆրանսիան 1836 թվականին կիրառել է տաք ցինկապատումը արդյունաբերության մեջ։ Այնուամենայնիվ, տաք ցինկապատման արդյունաբերությունը մեծ մասշտաբով զարգացել է վերջին 30 տարիների ընթացքում սառը գլանված շերտավոր պողպատի արագ զարգացման շնորհիվ։
1. Արտադրանքի տեխնիկական բնութագրերը հատուկ են։ Հաստությունը 8-50 մմ է, լայնությունը՝ 150-625 մմ, երկարությունը՝ 5-15 մ, իսկ արտադրանքի տեխնիկական բնութագրերը համեմատաբար խիտ են, ինչը կարող է բավարարել օգտագործողների կարիքները։ Այն կարող է օգտագործվել միջին թիթեղի փոխարեն և կարող է ուղղակիորեն եռակցվել առանց կտրելու։
2. Արտադրանքի մակերեսը հարթ և մաքուր է: Բարձր ճնշման ջրով կրաքարի հեռացման գործընթացը կիրառվում է երկու անգամ՝ պողպատի մակերեսը հարթ և մաքուր դարձնելու համար:
3. Կողմերը ուղղահայաց են, իսկ ջրային շագանակները՝ թափանցիկ: Վերջնական գլանման երկրորդ ուղղահայաց գլանումը ապահովում է երկու կողմերի լավ ուղղահայացություն, թափանցիկ անկյուններ և կողմերի լավ մակերեսի որակ:
4. Արտադրանքի մասշտաբը ճշգրիտ է, եռակետային տարբերությունը, նույն մակարդակի տարբերությունը ավելի լավ է, քան պողպատե թիթեղի ստանդարտը, արտադրանքը ուղիղ է, և թիթեղի ձևը լավն է: Վերջնական գլանումը կիրառում է անընդհատ գլանման գործընթաց, ավտոմատ լուպեր ավտոմատ կառավարում, որպեսզի պողպատը չկույտավորվի կամ չձգվի, արտադրանքի չափերի ճշգրտությունը բարձր է, հանդուրժողականության միջակայքը, եռակետային տարբերությունը, նույն գծային տարբերությունը, մանգաղային ծռումը և այլ պարամետրերը ավելի լավն են, քան միջին թիթեղը, և թիթեղի ձևը ուղիղ է: Աստիճանը լավն է: Սառը կտրում, երկարության չափերի բարձր ճշգրտություն:
5. Արտադրանքի նյութը համապատասխանում է ազգային ստանդարտներին, որոնք նույնն են, ինչ պողպատե թիթեղները: Որակի և տեխնիկական ստանդարտները կազմակերպված են YB/T4212-2010 ստանդարտների համաձայն (Q345B/Q235B-ն համապատասխանաբար վերաբերում է GB/T1591-94 և GB/T700-88 ստանդարտներին):
1. Բարձր ամրություն, թեթև կառուցվածք. ամուր ցանցային ճնշման եռակցման կառուցվածքը այն դարձնում է բարձր կրողունակության, թեթև կառուցվածքի և հեշտ բարձրացման բնութագրեր։
2. Գեղեցիկ տեսք և դիմացկունություն։
| Հարթ պողպատի լայնությունը / մմ | Հարթ պողպատի տեսական զանգվածը հետևյալ հաստությամբ/(կգ/մ) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
| 5 | 6 | 7 | 8 | 9 | 10 | 1l | 12 | 14 | 15 | 16 | 18 | 20 | 25 | 30 |
|
| 25 | Օ.98 | 1.18 | 1.37 | 1.57 | 1.77 | 1.96 | 2.16 | 2.36 | 2.75 | 2.94 | 3.14 | 3.53 | 3.92 |
|
|
| 28 | 1.10 | 1.32 | 1.54 | 1.76 | 1.98 | 2.20 | 2.42 | 2.64 | 3.08 | 3.28 | 3.52 | 3.96 | 4.40 | 5.49 |
|
| 30 | 1.18 | 1.41 | 1.65 | 1.88 | 2.12 | 2.36 | 2.59 | 2.83 | 3.30 | 3.53 | 3.77 | 4.24 | 4.7 լ | 5.89 |
|
| 32 |
| 1.5 լ | 1.76 | 2.01 | 2.26 | 2.51 | 2.76 | 3.Օլ | 3.52 | 3.77 | 4.02 | 5.02 | 5.02 | 6.28 | 7.54 |
| 35 |
| 1.65 | 1.92 | 2.19 | 2.47 | 2.75 | 3.02 | 3.29 | 3.85 | 4.12 | 4.39 | 4.95 | 5.49 | 6.87 | 8.24 |
| 36 |
| 1.70 | 1.98 | 2.26 | 2.54 | 2.83 | 3.11 | 3.39 | 3.96 | 4.24 | 4.52 | 5.09 | 5.65 | 7.06 | 8.48 |
| 38 |
|
| 2.09 | 2.39 | 2.68 | 2.98 | 3.28 | 3.58 | 4.18 | 4.47 | 4.77 | 5.37 | 5.97 | 7.46 | 8.95 |
| 40 |
|
| 2.20 | 2.5 լ | 2.83 | 3.14 | 3.45 | 3.77 | 4.40 | 4.71 | 5.02 | 5.65 | 6.20 | 7.85 | 9.42 |
| 45 |
|
|
| 2.83 | 3.18 | 3.53 | 3.89 | 4.24 | 4.95 | 5.29 | 5.65 | 6.36 | 7.06 | 8.83 | 10.60 |
| 50 |
|
|
|
| 3.53 | 3.92 | 4.32 | 4.7 լ | 5.50 | 5.89 | 6.28 | 7.06 | 7.85 | 9.81 | 11.78 |
Հարթ պողպատի ճշգրիտ արտադրության գործընթաց։ Հարթ պողպատե մշակման մեքենայի աշխատանքային սկզբունքն այն է, որ սառը հարթ պողպատե բրդի հաստության ուղղությամբ նախնական և վերջնական հարթեցման համար օգտագործվում են վերև և ներքև դասավորված հարթեցնող անիվների երկու հավաքածու։ Օգտագործվում է հակառակ դասավորված հարթեցնող անիվների զույգ։ Անիվները սեղմվում են լայնության ուղղությամբ, որպեսզի լայնությունը սեղմվի՝ սպասվող պարամետրերին հասնելու համար, և սեղմման չափը կարգավորելի լինի։ Օգտագործվում են 5 աստիճանավորված ուղղեցնող անիվներ՝ լայնությունը ուղղելու համար։ Այս համակարգը հիմնականում բաղկացած է կառավարման տուփից, վերջնական մշակման գլանից, նախնական հավասարեցման միավորից, վերջնական մշակման միավորից և ուղղման միավորից։
Արտադրական գործընթացը կարելի է ամփոփել հետևյալ կերպ. նախնական հարթեցում → վերջնական մշակում → ուղղում → հետհավասարեցում: Հարթ պողպատը/ա/բ պողպատ է, որի լայնությունը 12-300 մմ է, հաստությունը 4-60 մմ, ուղղանկյուն լայնական հատվածքը և թեթևակի մաքուր եզրերը: Հարթ պողպատը կարող է լինել պատրաստի պողպատե արտադրանք կամ կարող է օգտագործվել որպես եռակցված խողովակների համար նախատեսված արգանակ և բարակ սալիկներ՝ դարսված թերթերի համար: Հիմնական կիրառությունը. Հարթ պողպատը կարող է օգտագործվել օղակաձև երկաթի, գործիքների և մեխանիկական մասերի արտադրության համար որպես պատրաստի նյութ, ինչպես նաև շինարարության մեջ որպես շենքի շրջանակային կառուցվածք և շարժասանդուղք: Հարթ պողպատը իր ձևի համաձայն բաժանվում է երկու տեսակի՝ հարթ զսպանակավոր հարթ պողպատ և միակողմանի կրկնակի ակոսավոր զսպանակավոր հարթ պողպատ: Տաք գլանված զսպանակավոր հարթ պողպատը հիմնականում օգտագործվում է ավտոմեքենաների, տրակտորների, երկաթուղային տրանսպորտի և այլ մեքենաների համար տերևային զսպանակներ արտադրելու համար:
Ավտոմոբիլային զսպանակավոր հարթ պողպատի մշակման մեթոդ
Զսպանակավոր հարթ պողպատը պատրաստվում է փոխարկիչային հալման գործընթացով: Համեմատած առկա տեխնոլոգիայի հետ, այն ունի հետևյալ առավելություններն ու դրական ազդեցությունները.
1. Հարթ պողպատի հալման համար կոնվերտորում հիմնականում օգտագործվում է հալված երկաթը որպես հումք, որը հալված երկաթում ավելի քիչ վնասակար տարրեր ունի, և արտադրված հարթ պողպատի որակը երաշխավորված է։
2. Բարձր բերքատվության և ցածր էներգիայի սպառման շնորհիվ, մեկ տոննայի արժեքը ցածր է էլեկտրական վառարանների համեմատ:
3. Հալված պողպատը անմիջապես ձուլվում է կտորների մեջ, ինչը վերացնում է կտորների ձուլման գործընթացը և նվազեցնում է արժեքը:
4. Շարունակական ձուլման կաղապարն ունի բարձր կտրվածքի երկարության արագություն, որը կարող է երաշխավորել հարթ պողպատի կտրվածքի երկարության արագությունը և բավարարել օգտագործողների կարիքները:
| Քանակ (տոննա) | 1 - 20 | 21 - 50 | 51 - 100 | > 100 |
| Արևելք։ Ժամանակ (օրերով) | 7 | 15 | 25 | Բանակցելու համար |